Cómo verificar la calidad de los componentes pasivos

Verificar los componentes en condiciones de ensayo uniformes
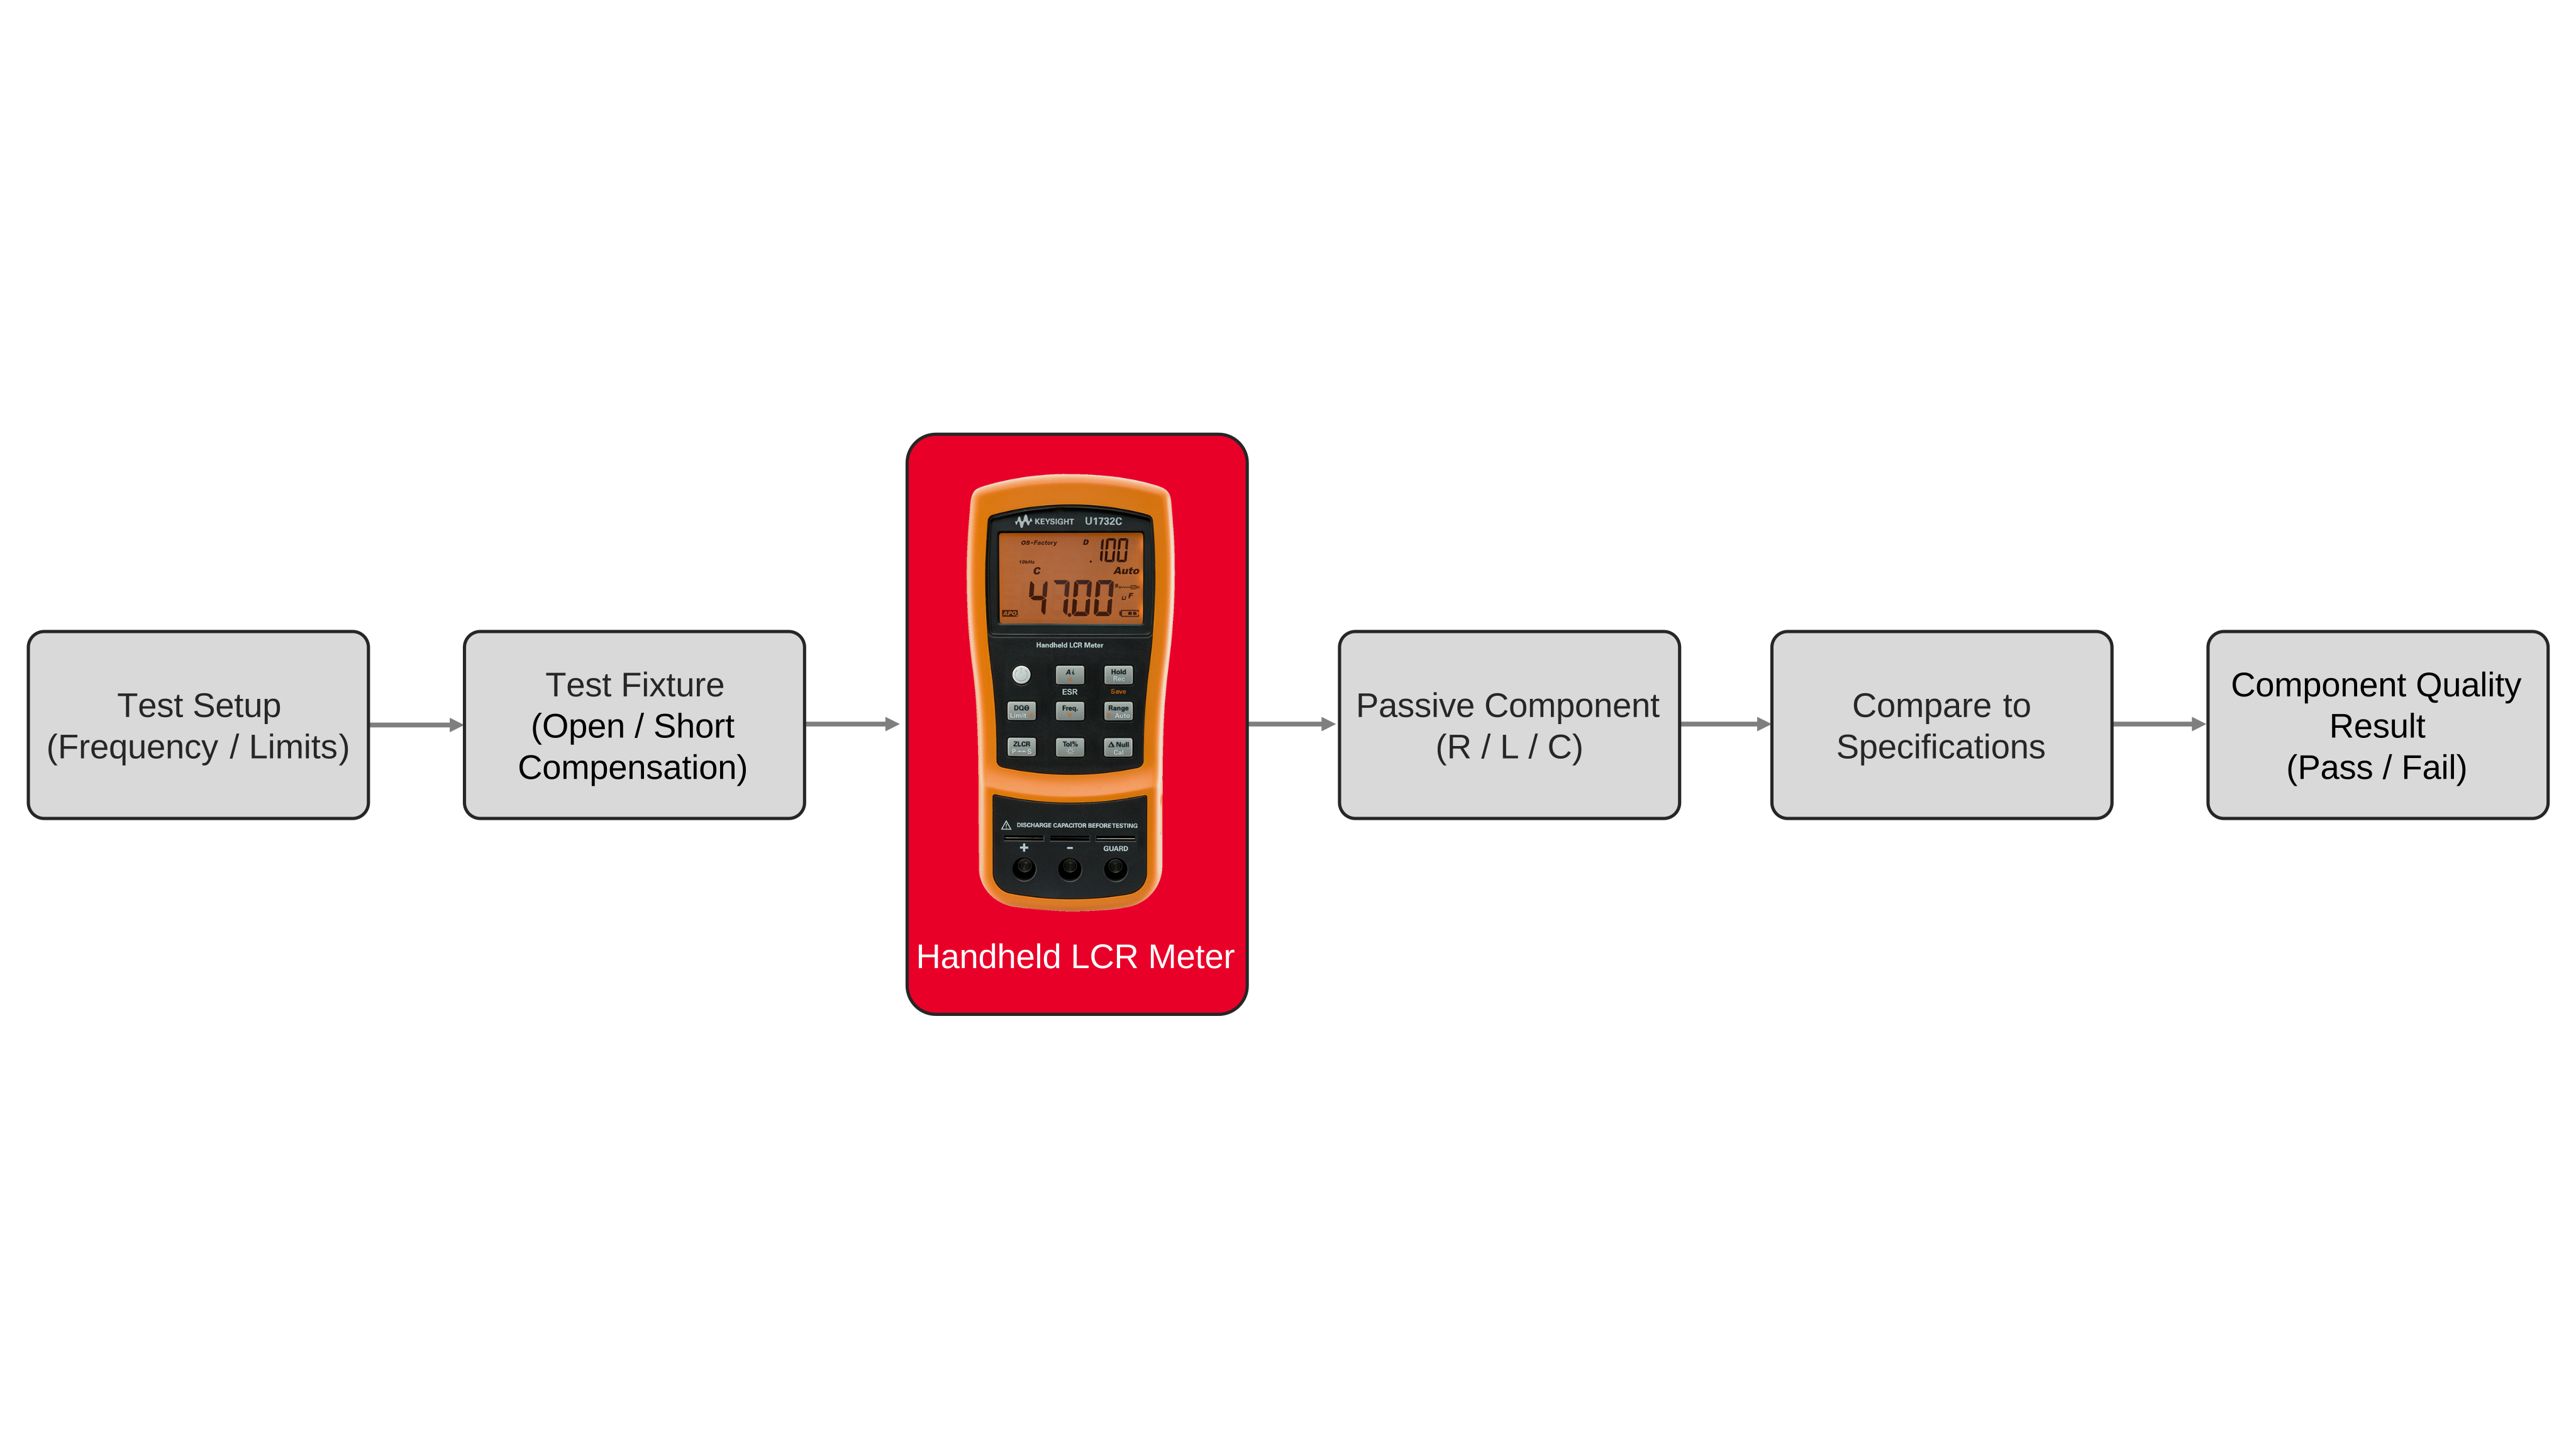
La verificación de la calidad de los componentes pasivos requiere medir la resistencia, la capacitancia, la inductancia y los parámetros de impedancia relacionados en condiciones controladas, y comparar los resultados con el comportamiento eléctrico esperado del componente. La prueba requiere un medidor de inductancia, capacitancia y resistencia (LCR), un dispositivo de sujeción o un juego de cables adecuado, una frecuencia de prueba definida y criterios de aceptación basados en las especificaciones del componente, una muestra de referencia o un límite de prueba interno. Comience por identificar el parámetro principal que se va a verificar y las condiciones en las que debe medirse dicho parámetro. La selección de la frecuencia de prueba forma parte de la medición, ya que la reactancia capacitiva e inductiva varían con la frecuencia, y dos componentes con el mismo valor nominal pueden arrojar resultados diferentes cuando se miden en condiciones eléctricas distintas. Para la medición de la resistencia, la capacitancia y la inductancia, utilice la misma frecuencia, selección de circuito equivalente, rango y configuración de los accesorios al comparar varias muestras. Un medidor LCR también puede proporcionar parámetros secundarios, como la magnitud de la impedancia, el ángulo de fase, el factor de disipación, el factor de calidad o la resistencia en serie equivalente. Estos valores aportan información adicional cuando un componente cumple con su valor nominal de resistencia, capacitancia o inductancia, pero se comporta de forma diferente en un circuito. Por lo tanto, la inspección de entrada puede combinar una comprobación del valor principal con una o más mediciones secundarias de impedancia que reflejen las características eléctricas relevantes para la aplicación prevista. La secuencia de medición debe definirse antes de que comience la prueba, de modo que cada muestra se evalúe en las mismas condiciones. Una secuencia útil consiste en configurar la frecuencia de prueba y la función de medición, compensar el dispositivo de sujeción o los cables cuando sea necesario, conectar el dispositivo sometido a prueba, registrar los parámetros primarios y secundarios, y comparar los resultados con los límites especificados. Mantener estas condiciones fijas favorece una medición de los componentes pasivos que sea repetible entre proveedores, lotes de producción o piezas de recambio, y reduce el riesgo de interpretar las variaciones en la configuración como variaciones en los componentes.
La verificación de componentes también requiere controlar la interfaz de medición e interpretar los resultados en el contexto de las condiciones reales de funcionamiento. Los cables de prueba, los adaptadores, los soportes de fijación, la resistencia de contacto, la capacitancia parásita y la inductancia residual pueden influir en el valor medido, especialmente cuando la impedancia del componente es baja o cuando la magnitud que se mide se aproxima a la contribución eléctrica del propio soporte de fijación. Utilice conexiones cortas y estables, así como un accesorio adecuado para el encapsulado del componente, y realice el procedimiento de compensación disponible (circuito abierto, cortocircuito u otros) utilizando la misma geometría que se empleará para las muestras. Tras la compensación, evite cambiar la colocación de los cables o la configuración del accesorio entre piezas. Para la inspección de entrada, mida un conjunto coherente de muestras utilizando los mismos ajustes del medidor LCR y registre tanto el parámetro nominal del componente como cualquier parámetro secundario necesario para distinguir su comportamiento eléctrico. Una comparación de condensadores puede incluir la medición de la capacitancia junto con la resistencia en serie equivalente o el factor de disipación, mientras que una comparación de inductores puede incluir la medición de la inductancia con el factor de calidad o la información de fase. Una resistencia puede comprobarse mediante la medición de la resistencia, al tiempo que se supervisa el comportamiento de la impedancia si la aplicación es sensible a la frecuencia. Las diferencias deben evaluarse en función de los límites de aceptación definidos y de las condiciones en las que funcionará el componente, en lugar de basarse únicamente en el valor nominal. Cuando se evalúe una pieza sustitutiva de otro proveedor, repita el mismo procedimiento de medición de impedancia para ambas piezas, de modo que la comparación se realice en condiciones de prueba idénticas. Se puede aplicar el mismo enfoque cuando un componente que superó las pruebas de desarrollo se comporta de forma diferente durante la producción: reproduzca las condiciones de medición originales, compare los parámetros primarios y secundarios, y determine si la diferencia observada está relacionada con el componente o con la configuración de la prueba. Este flujo de trabajo estructurado del medidor LCR garantiza la precisión de la medición de la impedancia y la coherencia en la medición de componentes pasivos durante la inspección de entrada, la comparación de componentes, la resolución de problemas y la verificación en banco, al tiempo que preserva las condiciones de medición necesarias para tomar decisiones significativas de una muestra a otra.


Solución para la verificación de la calidad de los componentes pasivos
Diagrama de bloques de una solución para la verificación de la calidad de los componentes pasivos

Descubre los productos de nuestra solución de verificación de calidad de componentes pasivos
-

![]()
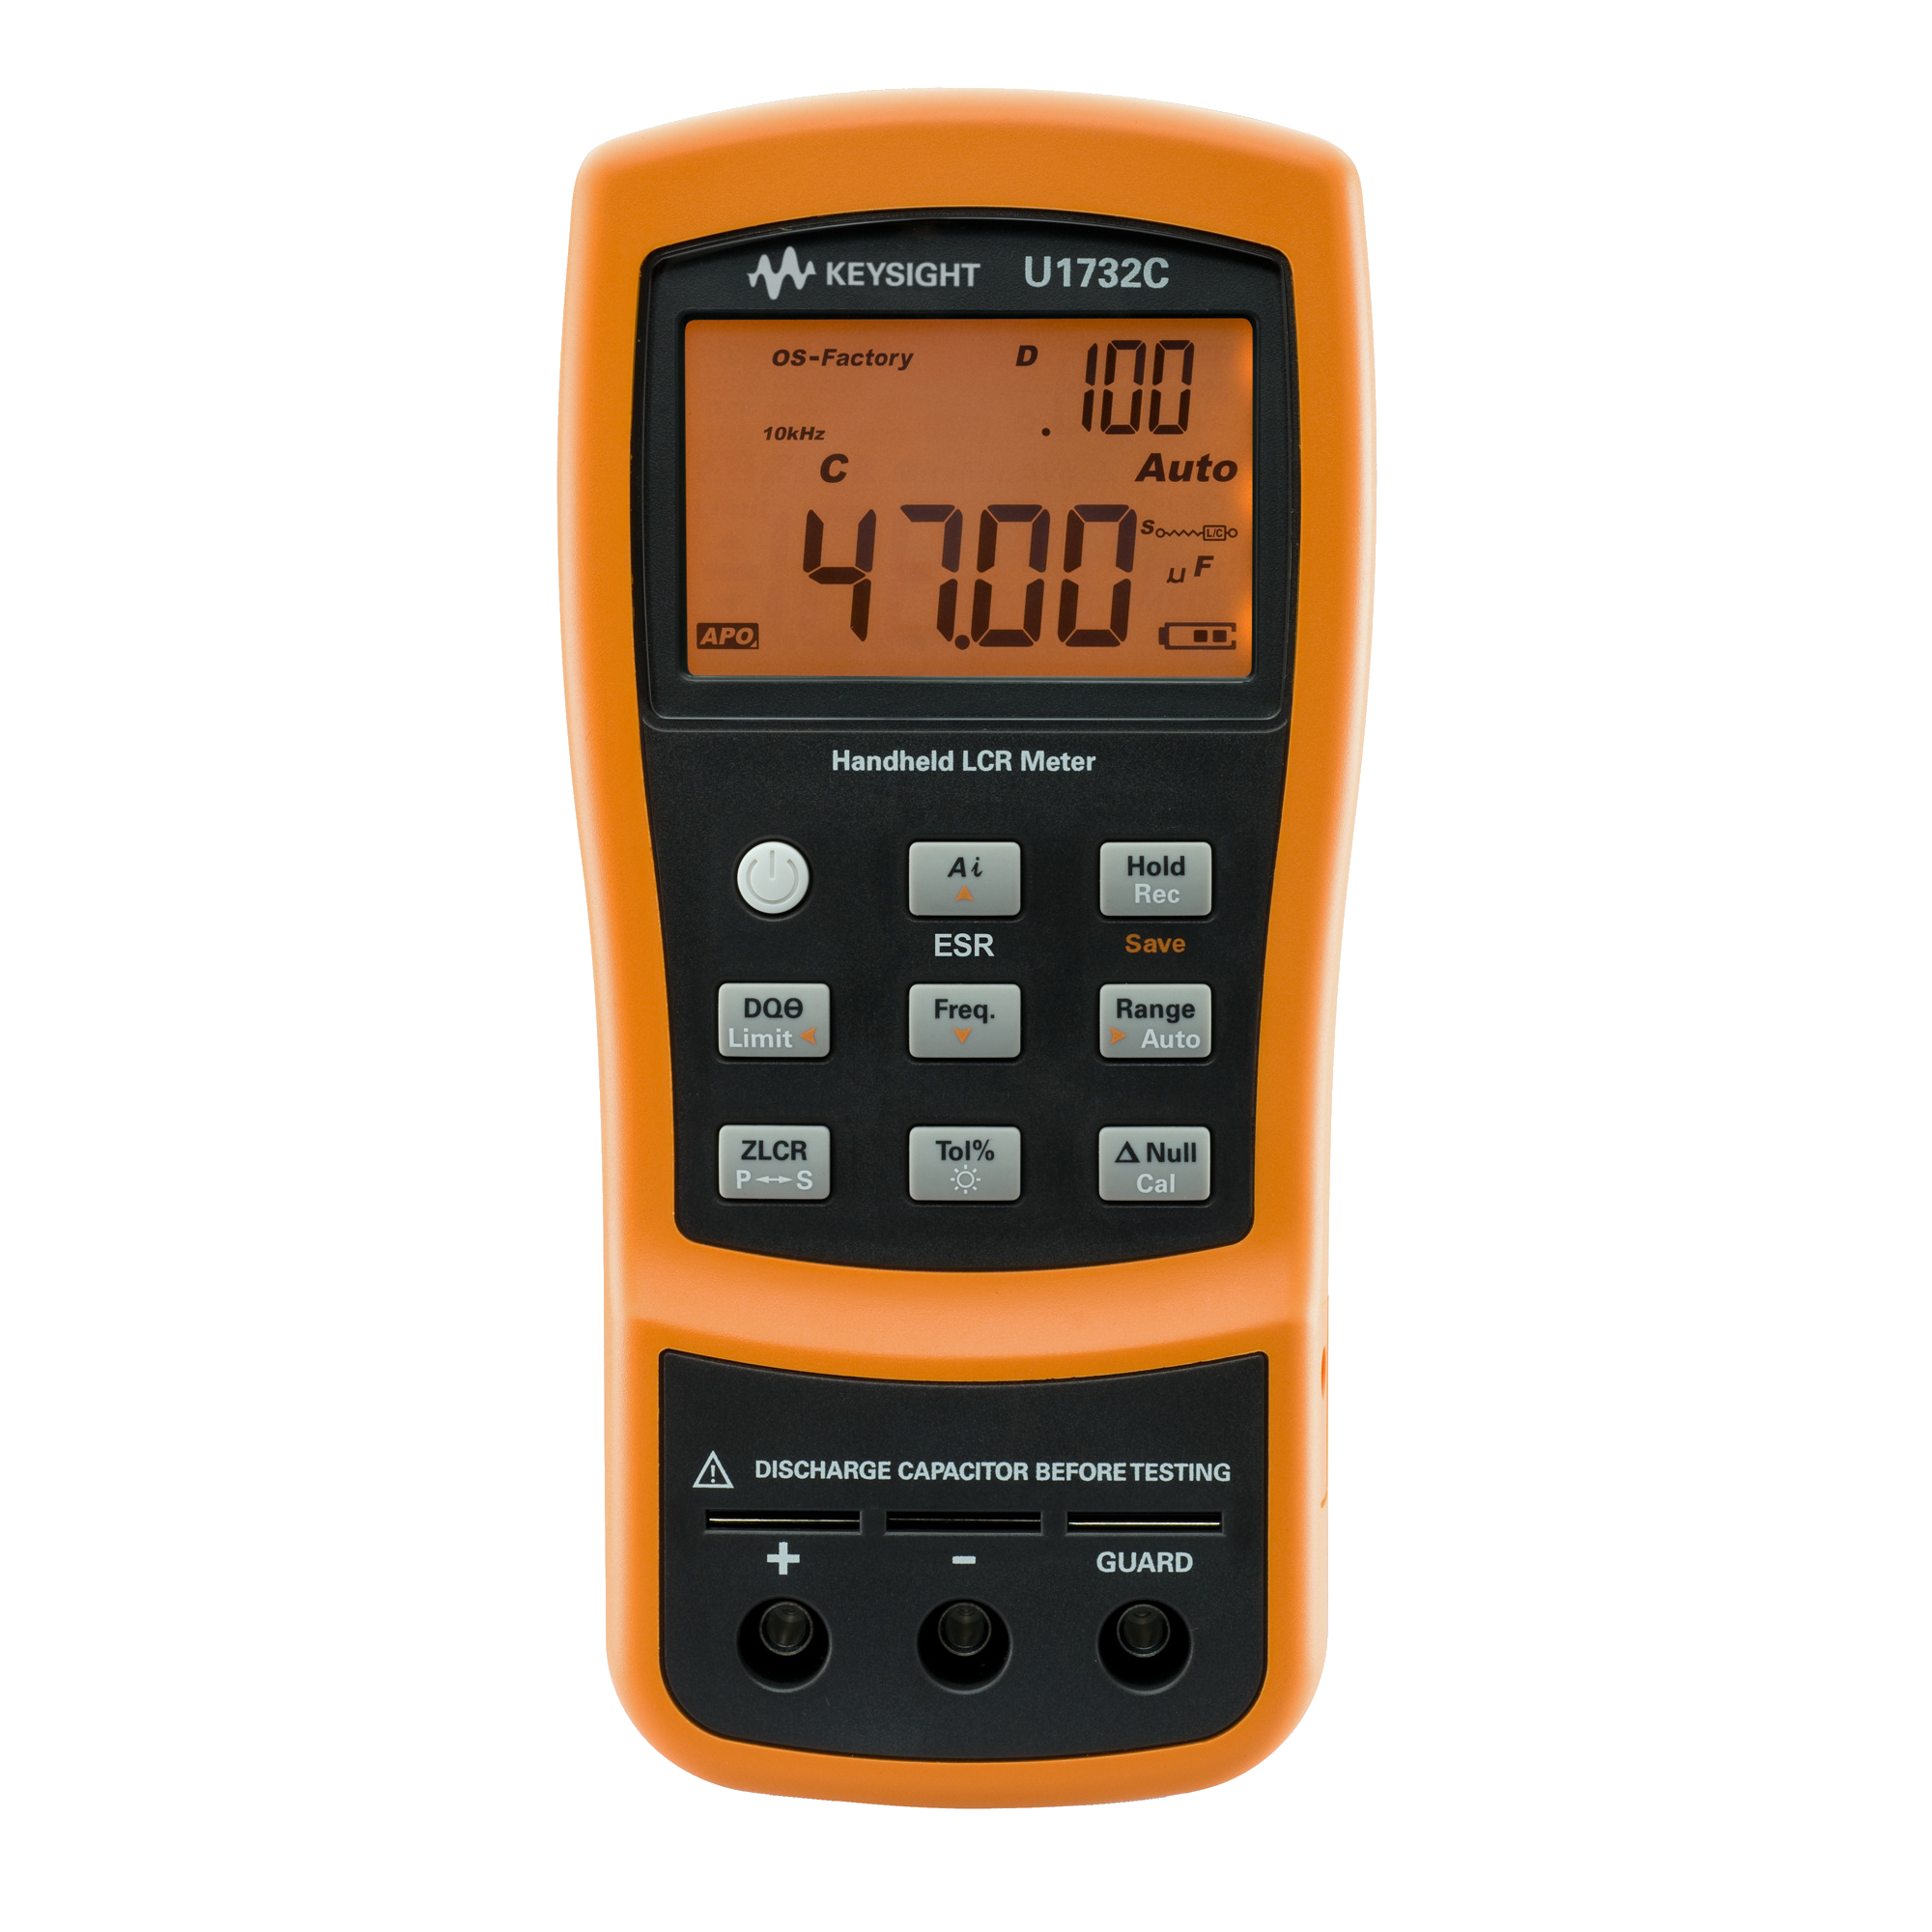
Medidor LCR portátil U1732C de 100 Hz / 120 Hz / 1 kHz / 10 kHz

Descubra recursos e información
Recursos adicionales para la verificación de la calidad de los componentes pasivos
Casos prácticos relacionados

-
![]()
Más información
Cómo comprobar la tolerancia de los condensadores en el control de entrada
Comprobar la tolerancia de los condensadores de pantalla durante la inspección de entrada mediante mediciones precisas de capacitancia, con el fin de garantizar la calidad y la uniformidad de los componentes, utilizando un medidor de capacitancia.
Más información

-
![]()
Más información
Cómo caracterizar circuitos integrados de baja potencia
La medición de las características de corriente/tensión de un circuito integrado de baja potencia requiere diversos instrumentos básicos, como fuentes de alimentación múltiples, multímetros digitales (DMM), generadores de impulsos y digitalizadores. Aprenda a caracterizar circuitos integrados de baja potencia de forma eficaz y rápida utilizando una única unidad de fuente / medida (Unidad de Alimentación y Medida).
Más información
-
![]()
Más información
Cómo analizar la integridad de la señal mediante la geometría del diseño
Para lograr el máximo rendimiento en las placas de circuito impreso (PCB) de alta velocidad es necesario verificar el cumplimiento de la integridad de la señal (SI) en todas las trazas eléctricas. Aprenda a utilizar la geometría del diseño para generar métricas de SI con el fin de detectar antes los problemas y reducir las rondas de verificación con especialistas en SI.
Más información

Póngase en contacto con uno de nuestros expertos
¿Necesita ayuda para encontrar la solución adecuada para usted?