Come verificare la qualità dei componenti passivi

Verificare i componenti in condizioni di prova costanti
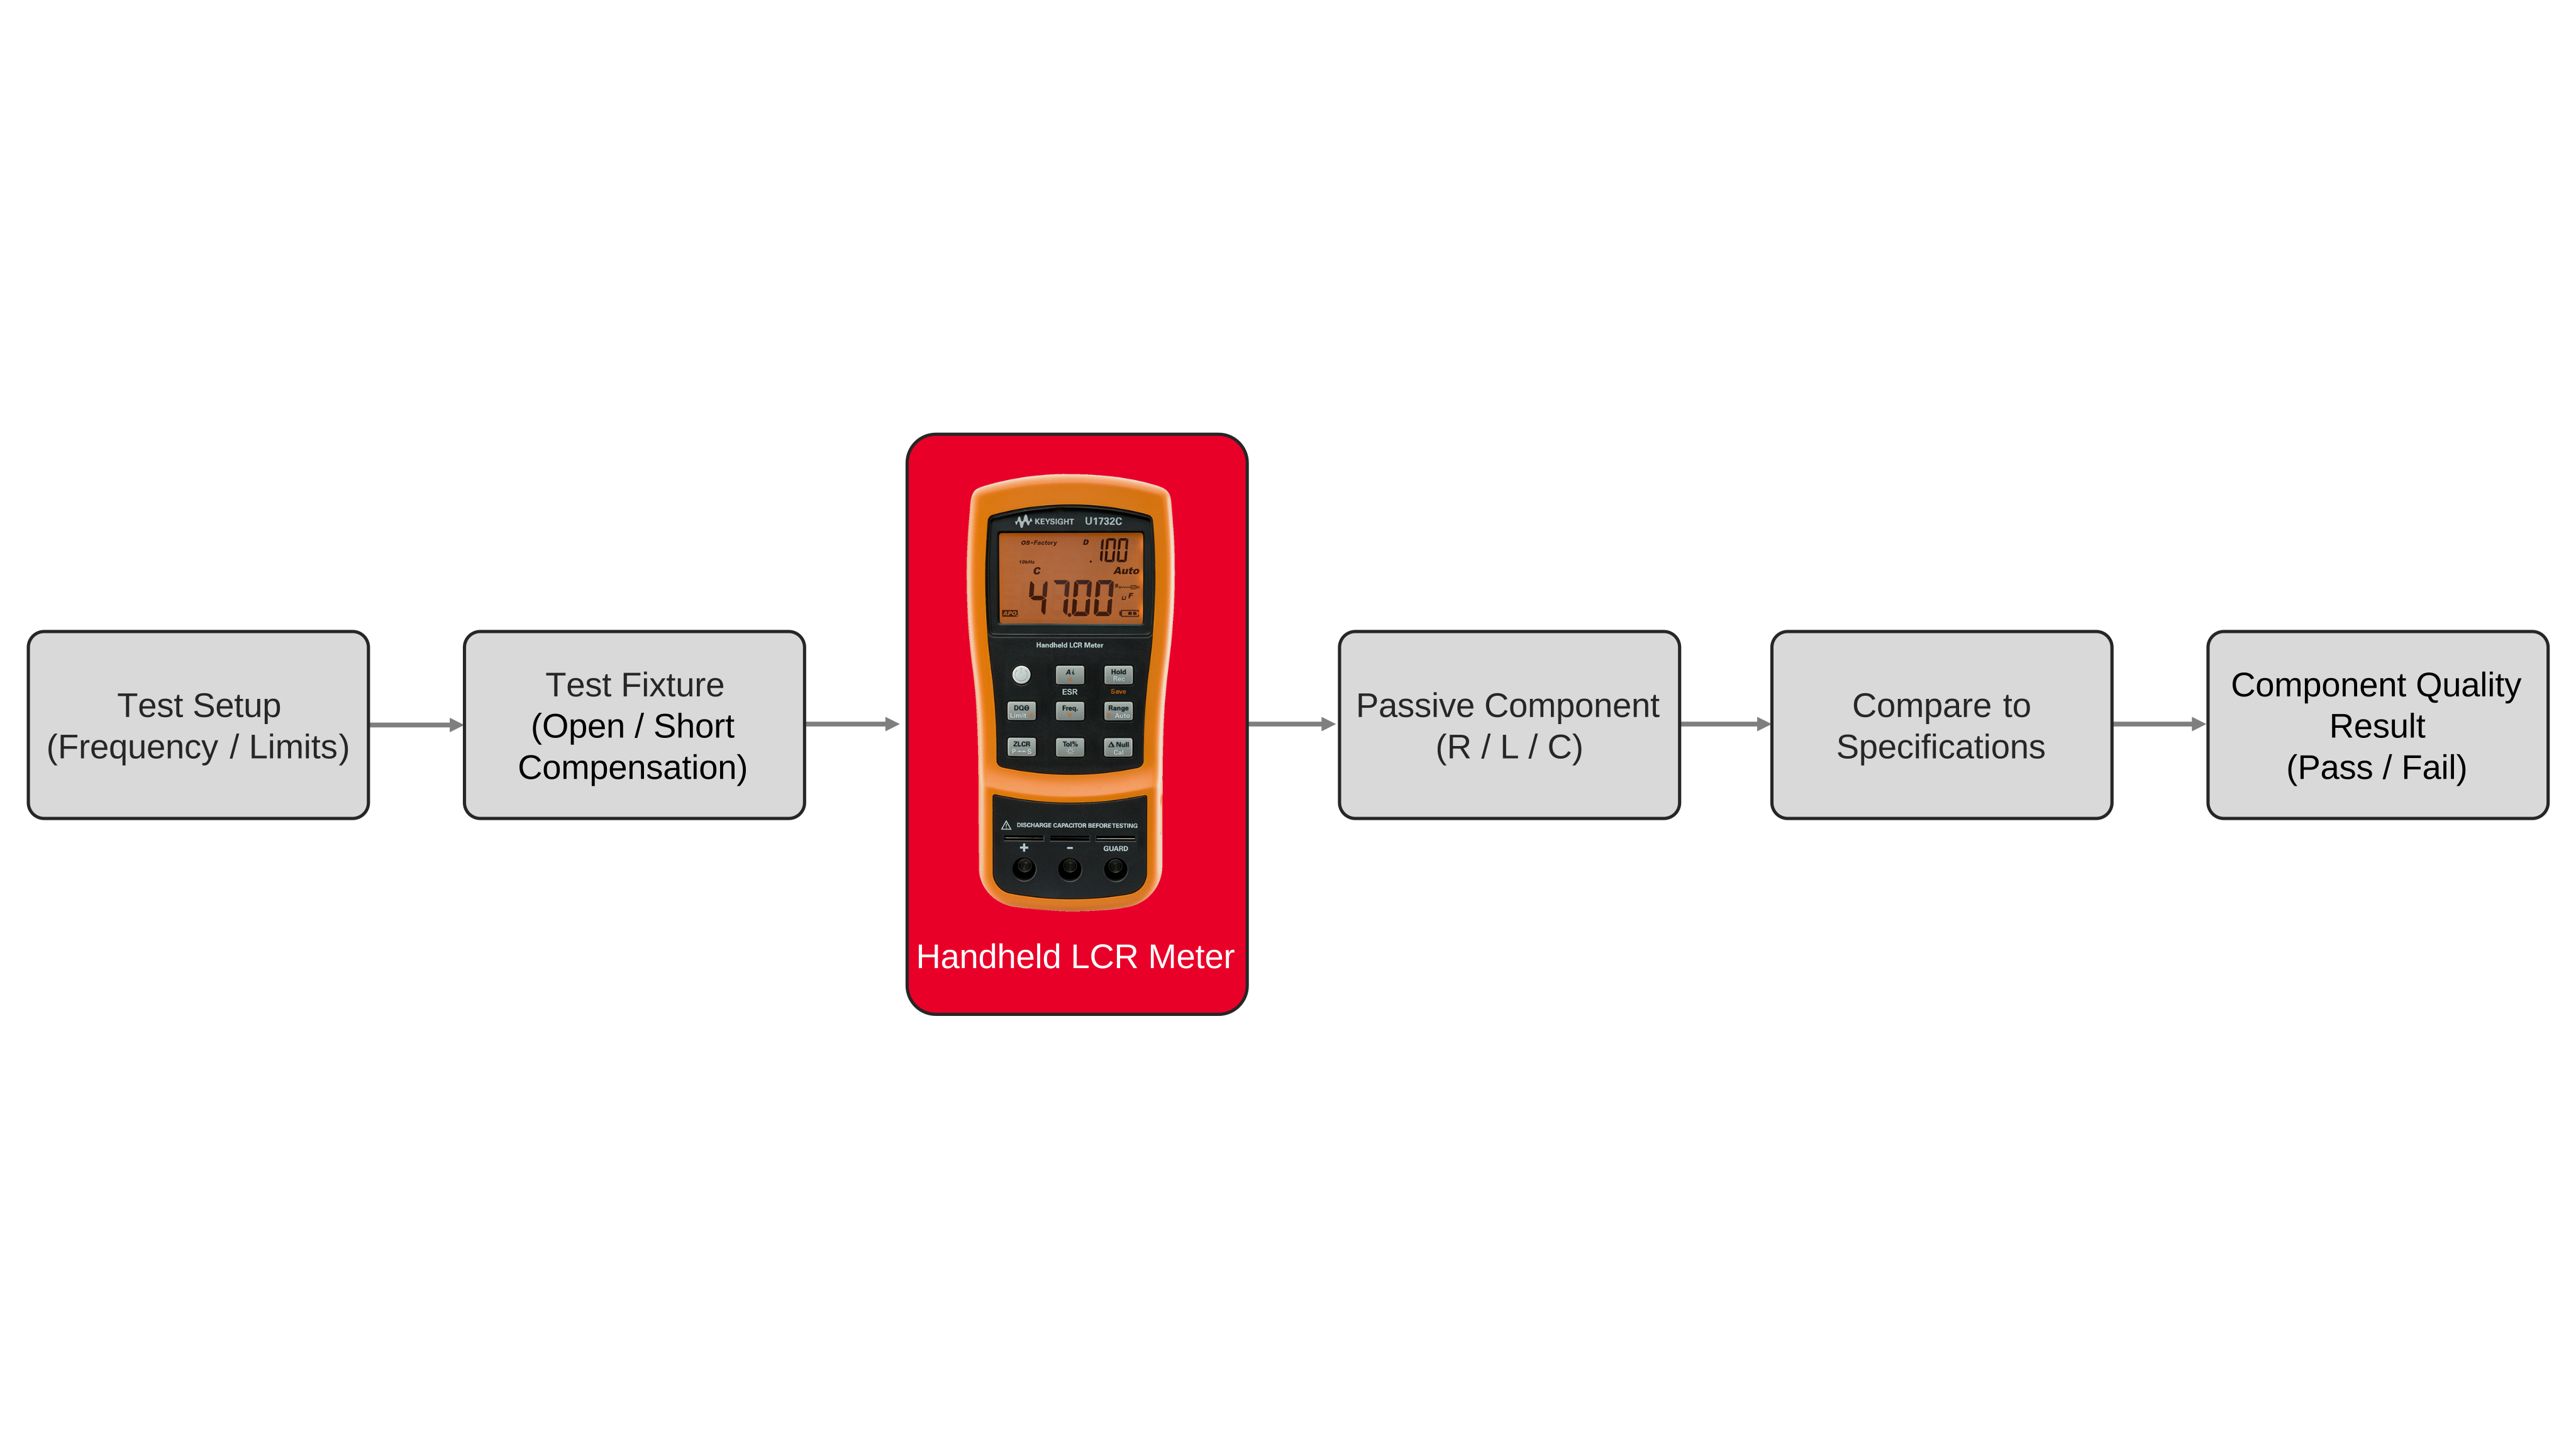
La verifica della qualità dei componenti passivi richiede la misurazione di resistenza, capacità, induttanza e dei relativi parametri di impedenza in condizioni controllate, nonché il confronto dei risultati con il comportamento elettrico previsto del componente. Il test richiede un misuratore di induttanza, capacità e resistenza (LCR), un apposito dispositivo di fissaggio o un set di cavi di misura, una frequenza di prova definita e criteri di accettazione basati sulle specifiche del componente, su un campione di riferimento o su limiti di prova interni. Si inizi identificando il parametro principale da verificare e le condizioni in cui tale parametro deve essere misurato. La scelta della frequenza di prova fa parte della misurazione poiché la reattanza capacitiva e quella induttiva variano con la frequenza, e due componenti con lo stesso valore nominale possono produrre risultati diversi se misurati in condizioni elettriche diverse. Per la misurazione della resistenza, della capacità e dell’induttanza, utilizzare la stessa frequenza, la stessa selezione del circuito equivalente, lo stesso intervallo di misura e la stessa configurazione del dispositivo di fissaggio quando si confrontano più campioni. Un misuratore LCR può fornire anche parametri secondari quali il valore assoluto dell’impedenza, l’angolo di fase, il fattore di dissipazione, il fattore di qualità o la resistenza in serie equivalente. Questi valori forniscono informazioni aggiuntive quando un componente soddisfa il proprio valore nominale di resistenza, capacità o induttanza, ma si comporta in modo diverso all’interno di un circuito. Il controllo in entrata può quindi combinare una verifica del valore primario con una o più misurazioni secondarie dell’impedenza che riflettono le caratteristiche elettriche rilevanti per l’applicazione prevista. La sequenza di misurazione dovrebbe essere definita prima dell’inizio della prova, in modo che ogni campione venga valutato nelle stesse condizioni. Una sequenza utile consiste nel configurare la frequenza di prova e la funzione di misurazione, compensare l’attrezzatura o i cavi quando necessario, collegare il dispositivo in prova, registrare i parametri primari e secondari e confrontare i risultati con i limiti specificati. Mantenere fisse queste condizioni favorisce una misurazione dei componenti passivi che sia ripetibile tra fornitori, lotti di produzione o parti di ricambio e riduce il rischio di interpretare le variazioni di configurazione come variazioni dei componenti.
La verifica dei componenti richiede inoltre il controllo dell’interfaccia di misura e l’interpretazione dei risultati nel contesto delle effettive condizioni operative. I cavi di prova, gli adattatori, i supporti di fissaggio, la resistenza di contatto, la capacità parassita e l’induttanza residua possono influenzare il valore misurato, in particolare quando l’impedenza del componente è bassa o quando la grandezza misurata si avvicina al contributo elettrico del supporto stesso. Utilizzare collegamenti corti e stabili e un dispositivo di fissaggio adeguato al contenitore del componente, quindi eseguire la procedura di compensazione disponibile (circuito aperto, cortocircuito o altro) utilizzando la stessa geometria che verrà impiegata per i campioni. Dopo la compensazione, evitare di modificare la disposizione dei cavi o la configurazione del dispositivo di fissaggio da un pezzo all’altro. Per il controllo in entrata, misurare una serie coerente di campioni utilizzando le stesse impostazioni del misuratore LCR e registrare sia il parametro nominale del componente sia qualsiasi parametro secondario necessario per distinguere il comportamento elettrico. Un confronto tra condensatori può includere la misurazione della capacità insieme alla resistenza in serie equivalente o al fattore di dissipazione, mentre un confronto tra induttori può includere la misurazione dell’induttanza con il fattore di qualità o le informazioni di fase. Un resistore può essere controllato mediante la misurazione della resistenza, monitorando al contempo il comportamento dell’impedenza se l’applicazione è sensibile alla frequenza. Le differenze devono essere valutate rispetto ai limiti di accettazione definiti e alle condizioni in cui il componente opererà, piuttosto che rispetto al solo valore nominale. Quando si valuta un componente sostitutivo proveniente da un altro fornitore, ripetere lo stesso flusso di lavoro di misurazione dell’impedenza per entrambi i componenti, in modo che il confronto avvenga in condizioni di prova identiche. Lo stesso approccio può essere applicato quando un componente che ha superato i test di sviluppo si comporta in modo diverso durante la produzione: riprodurre le condizioni di misura originali, confrontare i parametri primari e secondari e determinare se la differenza osservata è associata al componente o alla configurazione di prova. Questo flusso di lavoro strutturato con il misuratore LCR garantisce l’accuratezza della misura dell’impedenza e la coerenza nella misura dei componenti passivi durante l’ispezione in entrata, il confronto tra componenti, la risoluzione dei problemi e la verifica al banco, preservando al contempo le condizioni di misura necessarie per prendere decisioni significative da campione a campione.


Soluzione per la verifica della qualità dei componenti passivi
Schema a blocchi della soluzione per la verifica della qualità dei componenti passivi

Scopri i prodotti della nostra soluzione per la verifica della qualità dei componenti passivi
-

![]()
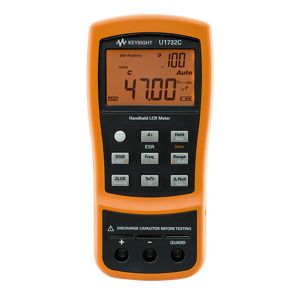
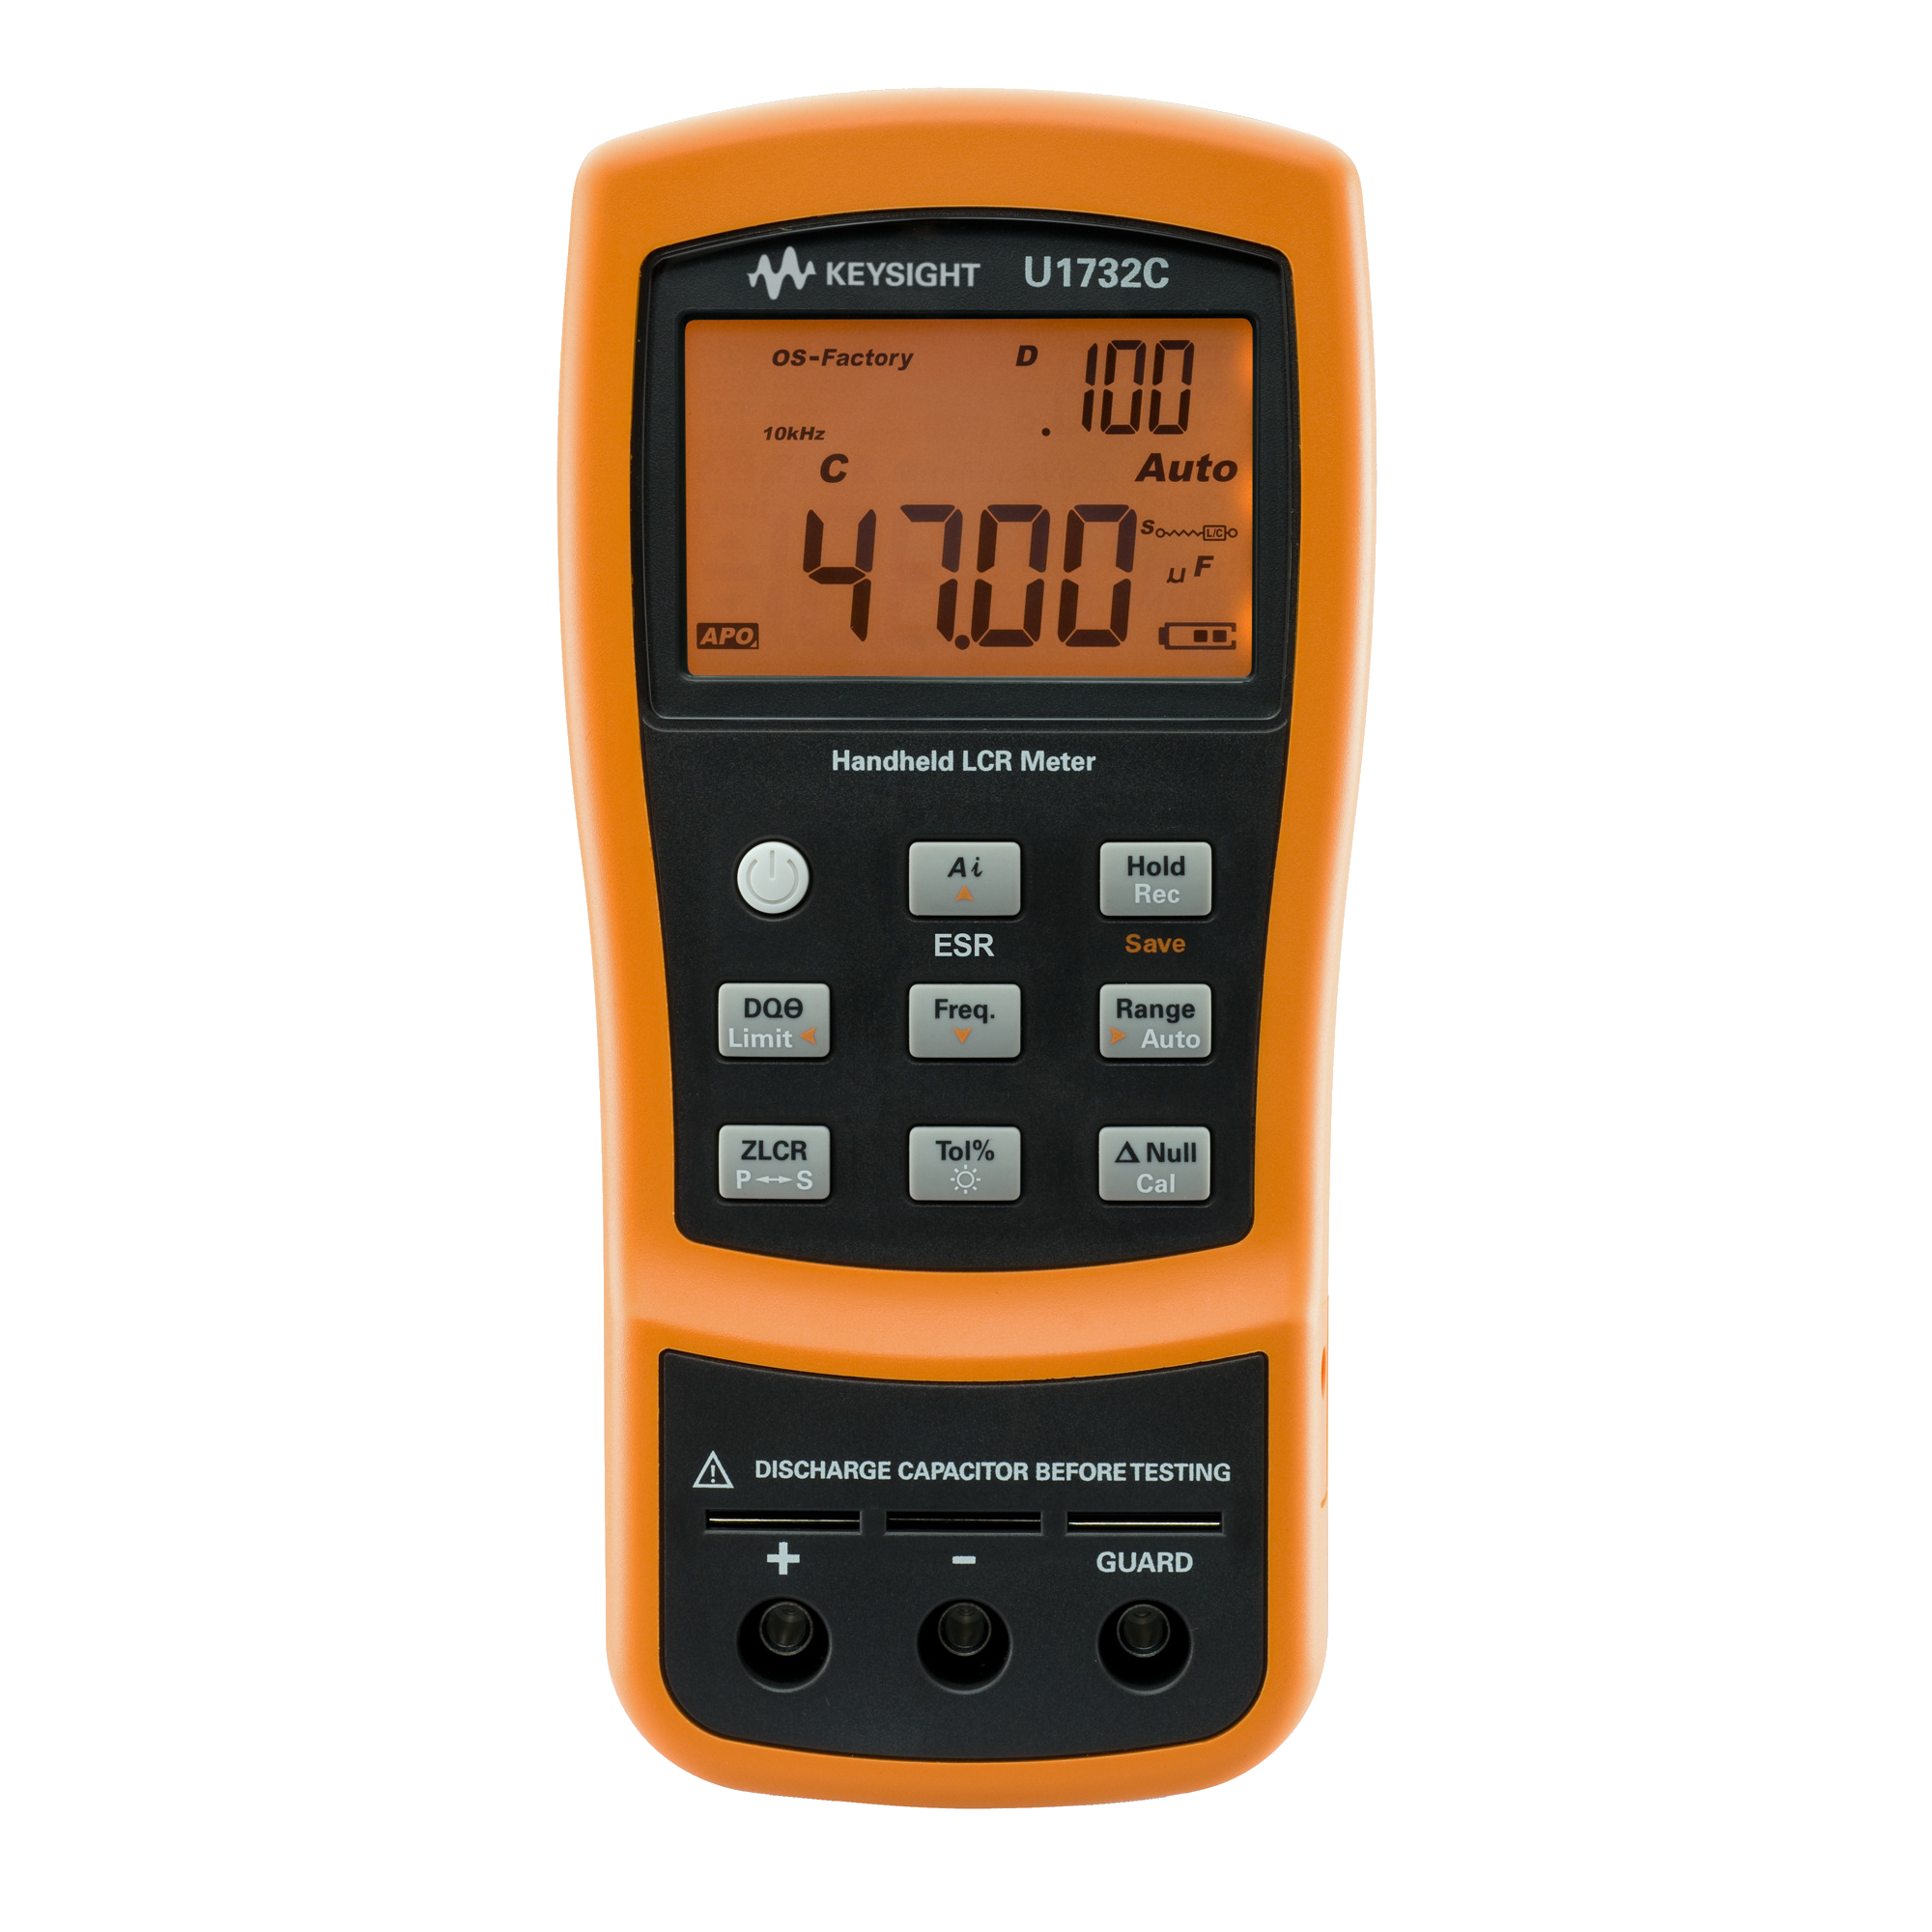
U1732C Misuratore LCR portatile da 100 Hz / 120 Hz / 1 kHz / 10 kHz

Scoprire risorse e approfondimenti
Risorse aggiuntive per la verifica della qualità dei componenti passivi
Casi d'uso correlati


-
![]()
Per saperne di più
Come verificare la tolleranza dei condensatori durante il controllo in entrata
Tolleranza dei condensatori per schermi durante il controllo in entrata, mediante misurazioni di precisione della capacità, al fine di garantire la qualità dei componenti e la loro uniformità con l'ausilio di un misuratore di capacità.
Per saperne di più

-
![]()
Per saperne di più
Come verificare la conformità dei trasmettitori PCIe 7.0
Scopri come verificare la conformità dei trasmettitori PCIe 7.0 a 128 GT/s utilizzando l'analisi dell'occhio PAM4, la misurazione SNDR, la scomposizione del jitter e flussi di lavoro di convalida automatizzati su oscilloscopi ad alta larghezza di banda.
Per saperne di più
-
![]()
Per saperne di più
Come eliminare gli errori di misurazione dei campi elettromagnetici termici
Scopri come eliminare gli errori termici legati ai campi elettromagnetici nelle misurazioni a bassa resistenza utilizzando l'inversione di corrente, applicando corrente in senso diretto e inverso e calcolando la media delle tensioni per annullare gli errori di offset.
Per saperne di più

Mettetevi in contatto con uno dei nostri esperti
Avete bisogno di aiuto per trovare la soluzione giusta per voi?