Cómo automatizar las pruebas de conformidad en la fabricación con un osciloscopio de alta densidad de canales

Comprobar la calidad de la señal en todos los puntos de prueba de producción
La automatización de las pruebas de «aprobado/rechazado» en la fabricación requiere aplicar controles de medición coherentes en múltiples puntos de prueba, al tiempo que se identifican los defectos que pueden aparecer únicamente durante secuencias de producción específicas. En una línea de montaje, los ingenieros deben supervisar las señales de alimentación, control, sincronización y salida durante el mismo ciclo de prueba para determinar si un conjunto electrónico cumple los requisitos de calidad definidos. Probar estas señales por separado puede dificultar la identificación del origen de un fallo, especialmente cuando se produce un evento inesperado que ocurre solo una vez o que depende de la sincronización de otras señales. Un enfoque de medición de alta densidad de canales permite a los ingenieros supervisar múltiples señales durante el mismo ciclo de producción, y los osciloscopios sincronizados amplían la cobertura a medida que se requieren puntos de prueba adicionales. Esto proporciona el contexto de sincronización necesario para investigar transitorios de alimentación, señales de habilitación ausentes, respuestas retrasadas y problemas de calidad de la señal.
Para realizar la prueba se necesita un osciloscopio capaz de adquirir formas de onda de forma automatizada y de realizar mediciones de «aprobado/rechazado» en múltiples puntos de prueba. Los ingenieros pueden sincronizar osciloscopios adicionales mediante un reloj de referencia compartido y un disparo coordinado cuando se necesita una mayor cobertura de canales. El programa de pruebas de fabricación gestiona las secuencias de pruebas automatizadas y los criterios generales de «aprobado/rechazado», mientras que los osciloscopios capturan las formas de onda durante cada ciclo de producción. Cuando se utilizan varios instrumentos, el software de análisis en tiempo real consolida los canales analógicos sincronizados en una pantalla unificada, lo que permite a los ingenieros correlacionar las mediciones fallidas con el comportamiento anterior de la señal en otras partes del conjunto. Las herramientas integradas, como las pruebas de máscara y la detección de fallos, ayudan a identificar desviaciones en las formas de onda y problemas intermitentes en la señal, mientras que el control remoto del osciloscopio a través de los Comandos Estándar para Instrumentos Programables (SCPI) integra la adquisición en el programa de pruebas de fabricación. Este enfoque permite realizar pruebas de producción repetibles y ayuda a los ingenieros a investigar los fallos de forma más eficiente.

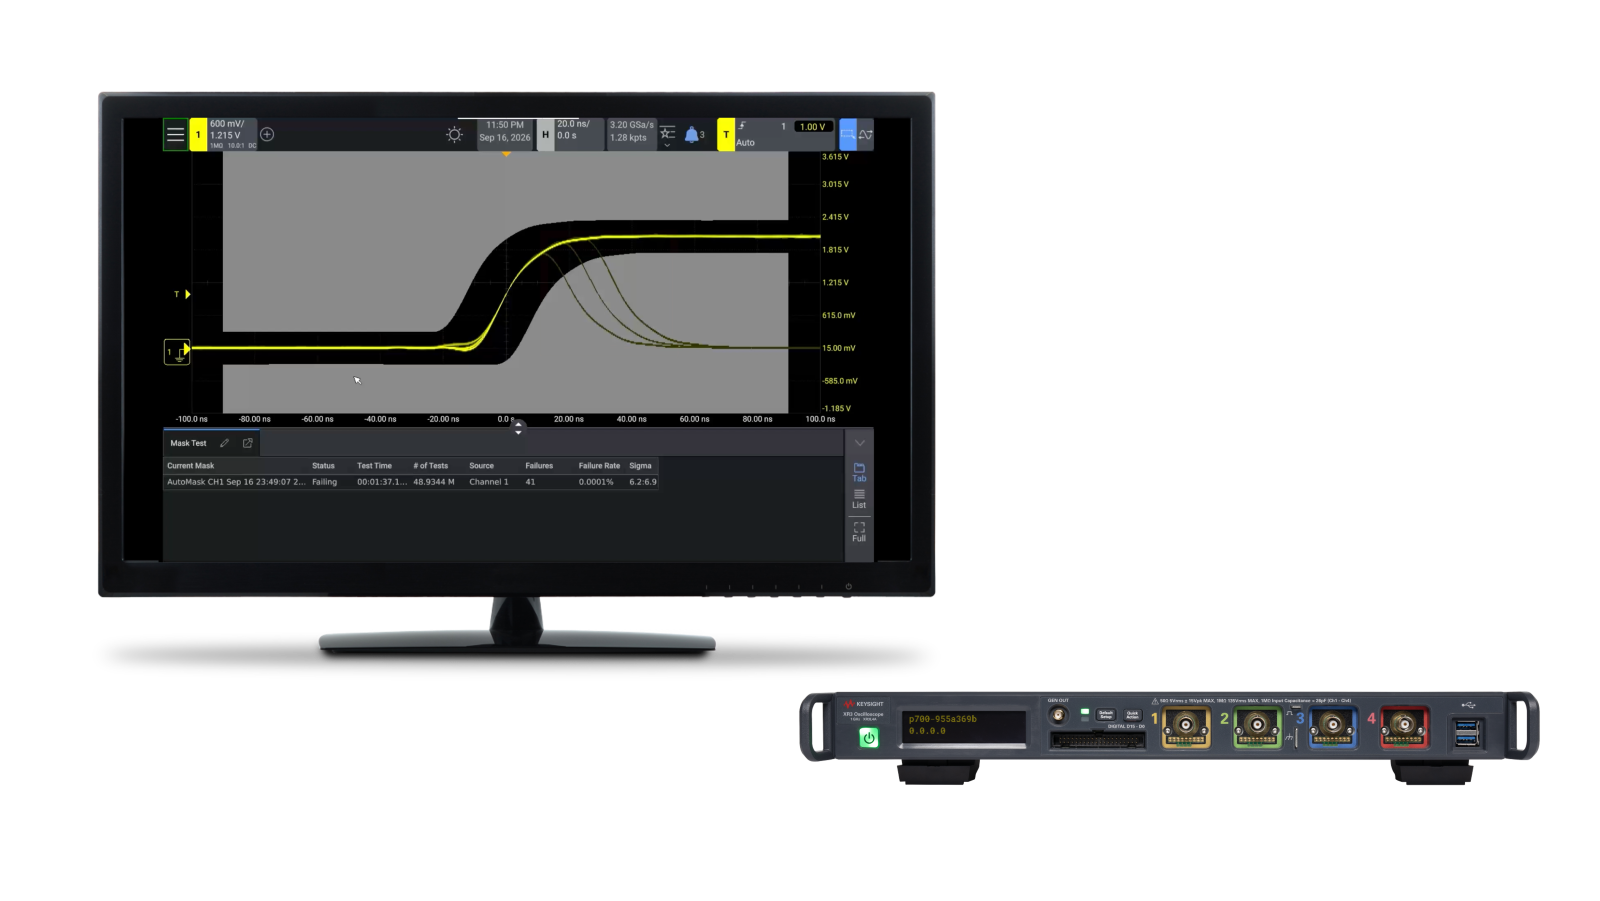
Solución de automatización de pruebas para la fabricación
La automatización de las pruebas de «aprobado/rechazado» en la fabricación requiere un osciloscopio con adquisición de señales repetible, pruebas de límites de forma de onda y capacidades de control remoto. Los osciloscopios « Essential » de Keysight combinan convertidores analógico-digitales (ADC) de 14 bits con cuatro canales analógicos por cada 1U de espacio en rack, mientras que las sondas pasivas adquieren señales de tensión desde múltiples puntos de prueba en los conjuntos electrónicos. Las pruebas de máscara integradas comparan automáticamente las formas de onda capturadas con los límites predefinidos para identificar desviaciones en la señal y determinar los resultados de «aprobado» o «rechazado» a nivel de forma de onda, mientras que la función Fault Hunter evalúa las características de la señal según criterios definidos por el usuario para detectar, capturar e investigar anomalías intermitentes que, de otro modo, podrían pasar desapercibidas.
Los ingenieros pueden añadir osciloscopios sincronizados a medida que aumentan los requisitos de canales, utilizando un reloj de referencia compartido de 10 MHz, un disparo coordinado y la corrección de desfase entre instrumentos para mantener las relaciones temporales entre los osciloscopios. El software de análisis en tiempo real basado en PC consolida las formas de onda analógicas de múltiples osciloscopios para una revisión sincronizada de múltiples señales, mientras que el control remoto SCPI integra la adquisición y las mediciones en la estación de producción. El programa de pruebas de fabricación gestiona la secuencia y determina el resultado final de «aprobado» o «rechazado» a nivel de montaje. En conjunto, estas capacidades permiten realizar controles de calidad repetibles y una resolución eficaz de problemas en equipos de prueba automatizados (ATE) compactos.
Ver demostración de la solución de automatización de pruebas de fabricación
Descubre los productos de nuestra solución de automatización de pruebas para la fabricación
-

![]()
Osciloscopio de perfil bajo XR3L4A: 4 canales analógicos


Descubra recursos e información
Recursos adicionales para la automatización de pruebas en el sector de la fabricación
Casos prácticos relacionados

-
![]()
Más información
Cómo generar, capturar y verificar formas de onda arbitrarias
Genera una forma de onda arbitraria personalizada, configura un multímetro digital para la digitalización con disparo, captura el evento de la forma de onda y verifica el resultado directamente en la pantalla del instrumento. Este flujo de trabajo de laboratorio combina la generación de formas de onda arbitrarias, la captura de formas de onda, la adquisición con disparo y la verificación de formas de onda en una prueba funcional repetible.
Más información

-
![]()
Más información
Cómo utilizar el modo de registrador de datos para mediciones de larga duración
Descubre cómo capturar y analizar formas de onda de corriente y tensión de larga duración utilizando el modo de registro de datos del analizador de formas de onda de corriente de dispositivos de Keysight. Analiza las tendencias de las formas de onda, investiga anomalías y puntos de inflexión, y clasifica los segmentos de formas de onda activados por similitud para facilitar la optimización de la potencia, la depuración de dispositivos y la validación de la fiabilidad.
Más información
-
![]()
Más información
Cómo detectar un consumo eléctrico anómalo
Descubre cómo detectar un consumo eléctrico anómalo en dispositivos electrónicos utilizando el analizador de formas de onda de corriente de dispositivos de Keysight. Captura formas de onda continuas de corriente y tensión durante largos periodos de funcionamiento, identifica comportamientos inesperados en las formas de onda, analiza tendencias e investiga sucesos inusuales mediante el modo de registro de datos, la reproducción de formas de onda y el análisis de formas de onda.
Más información

Póngase en contacto con uno de nuestros expertos
¿Necesita ayuda para encontrar la solución adecuada para usted?