En savoir plus
segmentation:campaign/IC_Semi_Mfg,segmentation:product-category/IC_Semi_Mfg,segmentation:product-category/IC_Semi_Mfg/Semiconductor_Test,segmentation:business-unit/EISG,keysight:product-lines/80,segmentation:funnel/bofu,keysight:dtx/solutions/facets/design-and-test-product/board-test,keysight:dtx/solutions/facets/workflow-stage/manufacturing,keysight:dtx/solutions/facets/development-area/high-speed-digital,keysight:dtx/solutions/facets/industry/semiconductor,keysight:dtx/solutions/facets/industry/automotive,keysight:models/q3/q3800asegmentation:campaign/IC_Semi_Mfg,segmentation:product-category/IC_Semi_Mfg,segmentation:product-category/IC_Semi_Mfg/Semiconductor_Test,segmentation:business-unit/EISG,keysight:product-lines/80,segmentation:funnel/bofu,keysight:dtx/solutions/facets/design-and-test-product/board-test,keysight:dtx/solutions/facets/workflow-stage/manufacturing,keysight:dtx/solutions/facets/development-area/high-speed-digital,keysight:dtx/solutions/facets/industry/semiconductor,keysight:dtx/solutions/facets/industry/automotive,keysight:models/q3/q3800asegmentation:campaign/IC_Semi_Mfg,segmentation:product-category/IC_Semi_Mfg,segmentation:product-category/IC_Semi_Mfg/Semiconductor_Test,segmentation:business-unit/EISG,keysight:product-lines/80,segmentation:funnel/bofu,keysight:dtx/solutions/facets/design-and-test-product/board-test,keysight:dtx/solutions/facets/workflow-stage/manufacturing,keysight:dtx/solutions/facets/development-area/high-speed-digital,keysight:dtx/solutions/facets/industry/semiconductor,keysight:dtx/solutions/facets/industry/automotive,keysight:models/q3/q3800asegmentation:campaign/IC_Semi_Mfg,segmentation:product-category/IC_Semi_Mfg,segmentation:product-category/IC_Semi_Mfg/Semiconductor_Test,segmentation:business-unit/EISG,keysight:product-lines/80,segmentation:funnel/bofu,keysight:dtx/solutions/facets/design-and-test-product/board-test,keysight:dtx/solutions/facets/workflow-stage/manufacturing,keysight:dtx/solutions/facets/development-area/high-speed-digital,keysight:dtx/solutions/facets/industry/semiconductor,keysight:dtx/solutions/facets/industry/automotive,keysight:models/q3/q3800asegmentation:campaign/IC_Semi_Mfg,segmentation:product-category/IC_Semi_Mfg,segmentation:product-category/IC_Semi_Mfg/Semiconductor_Test,segmentation:business-unit/EISG,keysight:product-lines/80,segmentation:funnel/bofu,keysight:dtx/solutions/facets/design-and-test-product/board-test,keysight:dtx/solutions/facets/workflow-stage/manufacturing,keysight:dtx/solutions/facets/development-area/high-speed-digital,keysight:dtx/solutions/facets/industry/semiconductor,keysight:dtx/solutions/facets/industry/automotive,keysight:models/q3/q3800asegmentation:campaign/IC_Semi_Mfg,segmentation:product-category/IC_Semi_Mfg,segmentation:product-category/IC_Semi_Mfg/Semiconductor_Test,segmentation:business-unit/EISG,keysight:product-lines/80,segmentation:funnel/bofu,keysight:dtx/solutions/facets/design-and-test-product/board-test,keysight:dtx/solutions/facets/workflow-stage/manufacturing,keysight:dtx/solutions/facets/development-area/high-speed-digital,keysight:dtx/solutions/facets/industry/semiconductor,keysight:dtx/solutions/facets/industry/automotive,keysight:models/q3/q3800asegmentation:campaign/IC_Semi_Mfg,segmentation:product-category/IC_Semi_Mfg,segmentation:product-category/IC_Semi_Mfg/Semiconductor_Test,segmentation:business-unit/EISG,keysight:product-lines/80,segmentation:funnel/bofu,keysight:dtx/solutions/facets/design-and-test-product/board-test,keysight:dtx/solutions/facets/workflow-stage/manufacturing,keysight:dtx/solutions/facets/development-area/high-speed-digital,keysight:dtx/solutions/facets/industry/semiconductor,keysight:dtx/solutions/facets/industry/automotive,keysight:models/q3/q3800asegmentation:campaign/IC_Semi_Mfg,segmentation:product-category/IC_Semi_Mfg,segmentation:product-category/IC_Semi_Mfg/Semiconductor_Test,segmentation:business-unit/EISG,keysight:product-lines/80,segmentation:funnel/bofu,keysight:dtx/solutions/facets/design-and-test-product/board-test,keysight:dtx/solutions/facets/workflow-stage/manufacturing,keysight:dtx/solutions/facets/development-area/high-speed-digital,keysight:dtx/solutions/facets/industry/semiconductor,keysight:dtx/solutions/facets/industry/automotive,keysight:models/q3/q3800asegmentation:campaign/IC_Semi_Mfg,segmentation:product-category/IC_Semi_Mfg,segmentation:product-category/IC_Semi_Mfg/Semiconductor_Test,segmentation:business-unit/EISG,keysight:product-lines/80,segmentation:funnel/bofu,keysight:dtx/solutions/facets/design-and-test-product/board-test,keysight:dtx/solutions/facets/workflow-stage/manufacturing,keysight:dtx/solutions/facets/development-area/high-speed-digital,keysight:dtx/solutions/facets/industry/semiconductor,keysight:dtx/solutions/facets/industry/automotive,keysight:models/q3/q3800asegmentation:campaign/IC_Semi_Mfg,segmentation:product-category/IC_Semi_Mfg,segmentation:product-category/IC_Semi_Mfg/Semiconductor_Test,segmentation:business-unit/EISG,keysight:product-lines/80,segmentation:funnel/bofu,keysight:dtx/solutions/facets/design-and-test-product/board-test,keysight:dtx/solutions/facets/workflow-stage/manufacturing,keysight:dtx/solutions/facets/development-area/high-speed-digital,keysight:dtx/solutions/facets/industry/semiconductor,keysight:dtx/solutions/facets/industry/automotive,keysight:models/q3/q3800asegmentation:campaign/IC_Semi_Mfg,segmentation:product-category/IC_Semi_Mfg,segmentation:product-category/IC_Semi_Mfg/Semiconductor_Test,segmentation:business-unit/EISG,keysight:product-lines/80,segmentation:funnel/bofu,keysight:dtx/solutions/facets/design-and-test-product/board-test,keysight:dtx/solutions/facets/workflow-stage/manufacturing,keysight:dtx/solutions/facets/development-area/high-speed-digital,keysight:dtx/solutions/facets/industry/semiconductor,keysight:dtx/solutions/facets/industry/automotive,keysight:models/q3/q3800asegmentation:campaign/IC_Semi_Mfg,segmentation:product-category/IC_Semi_Mfg,segmentation:product-category/IC_Semi_Mfg/Semiconductor_Test,segmentation:business-unit/EISG,keysight:product-lines/80,segmentation:funnel/bofu,keysight:dtx/solutions/facets/design-and-test-product/board-test,keysight:dtx/solutions/facets/workflow-stage/manufacturing,keysight:dtx/solutions/facets/development-area/high-speed-digital,keysight:dtx/solutions/facets/industry/semiconductor,keysight:dtx/solutions/facets/industry/automotive,keysight:models/q3/q3800a
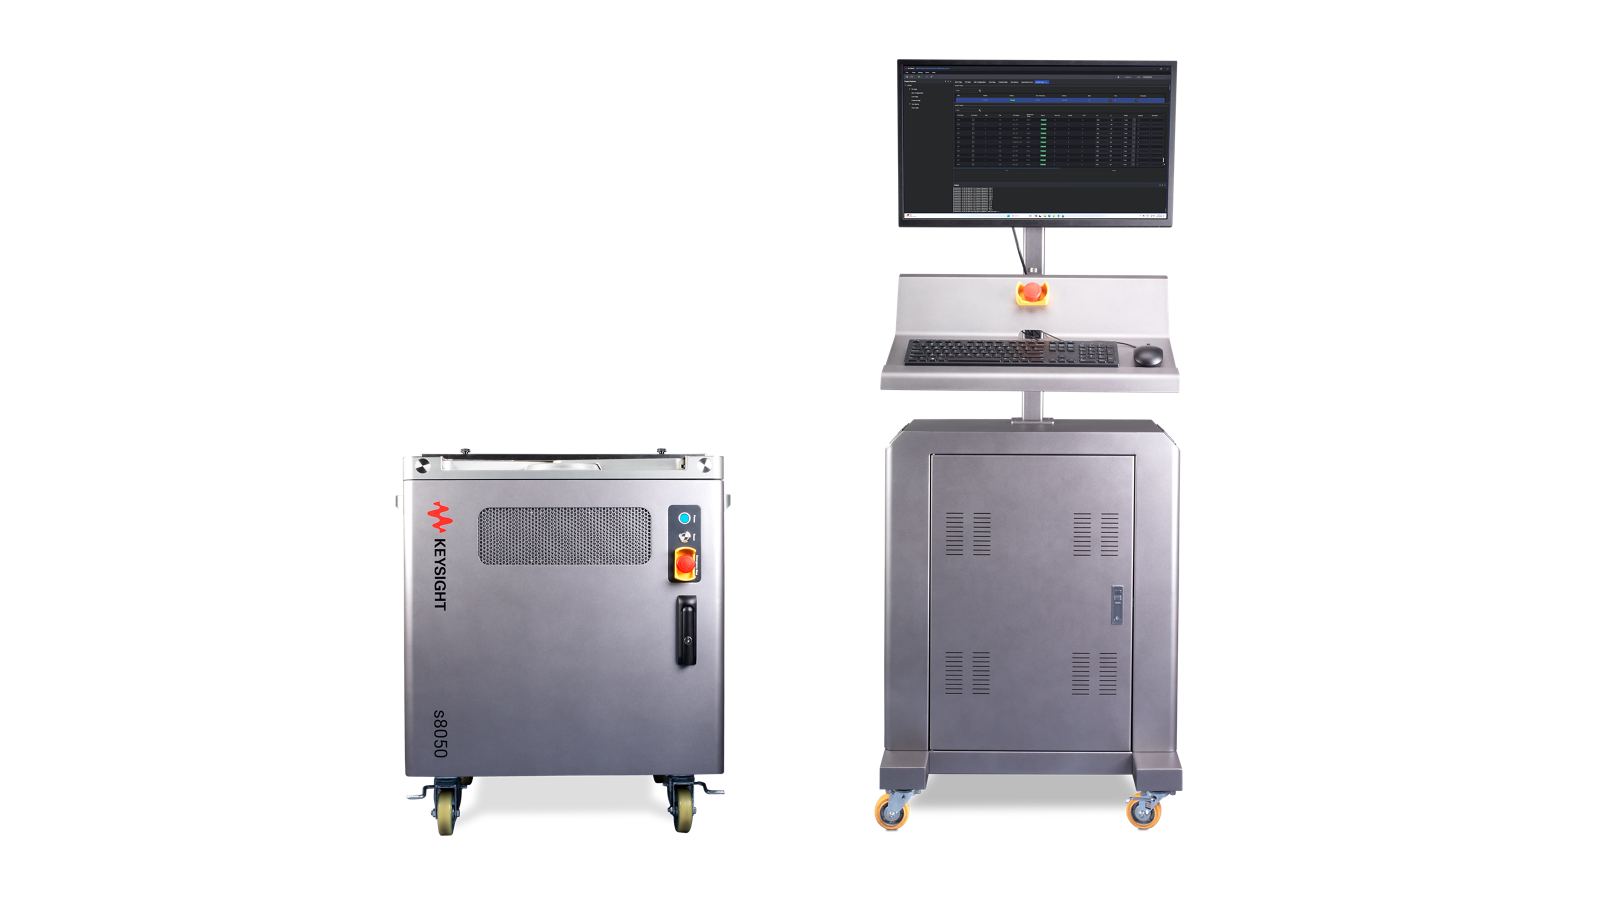
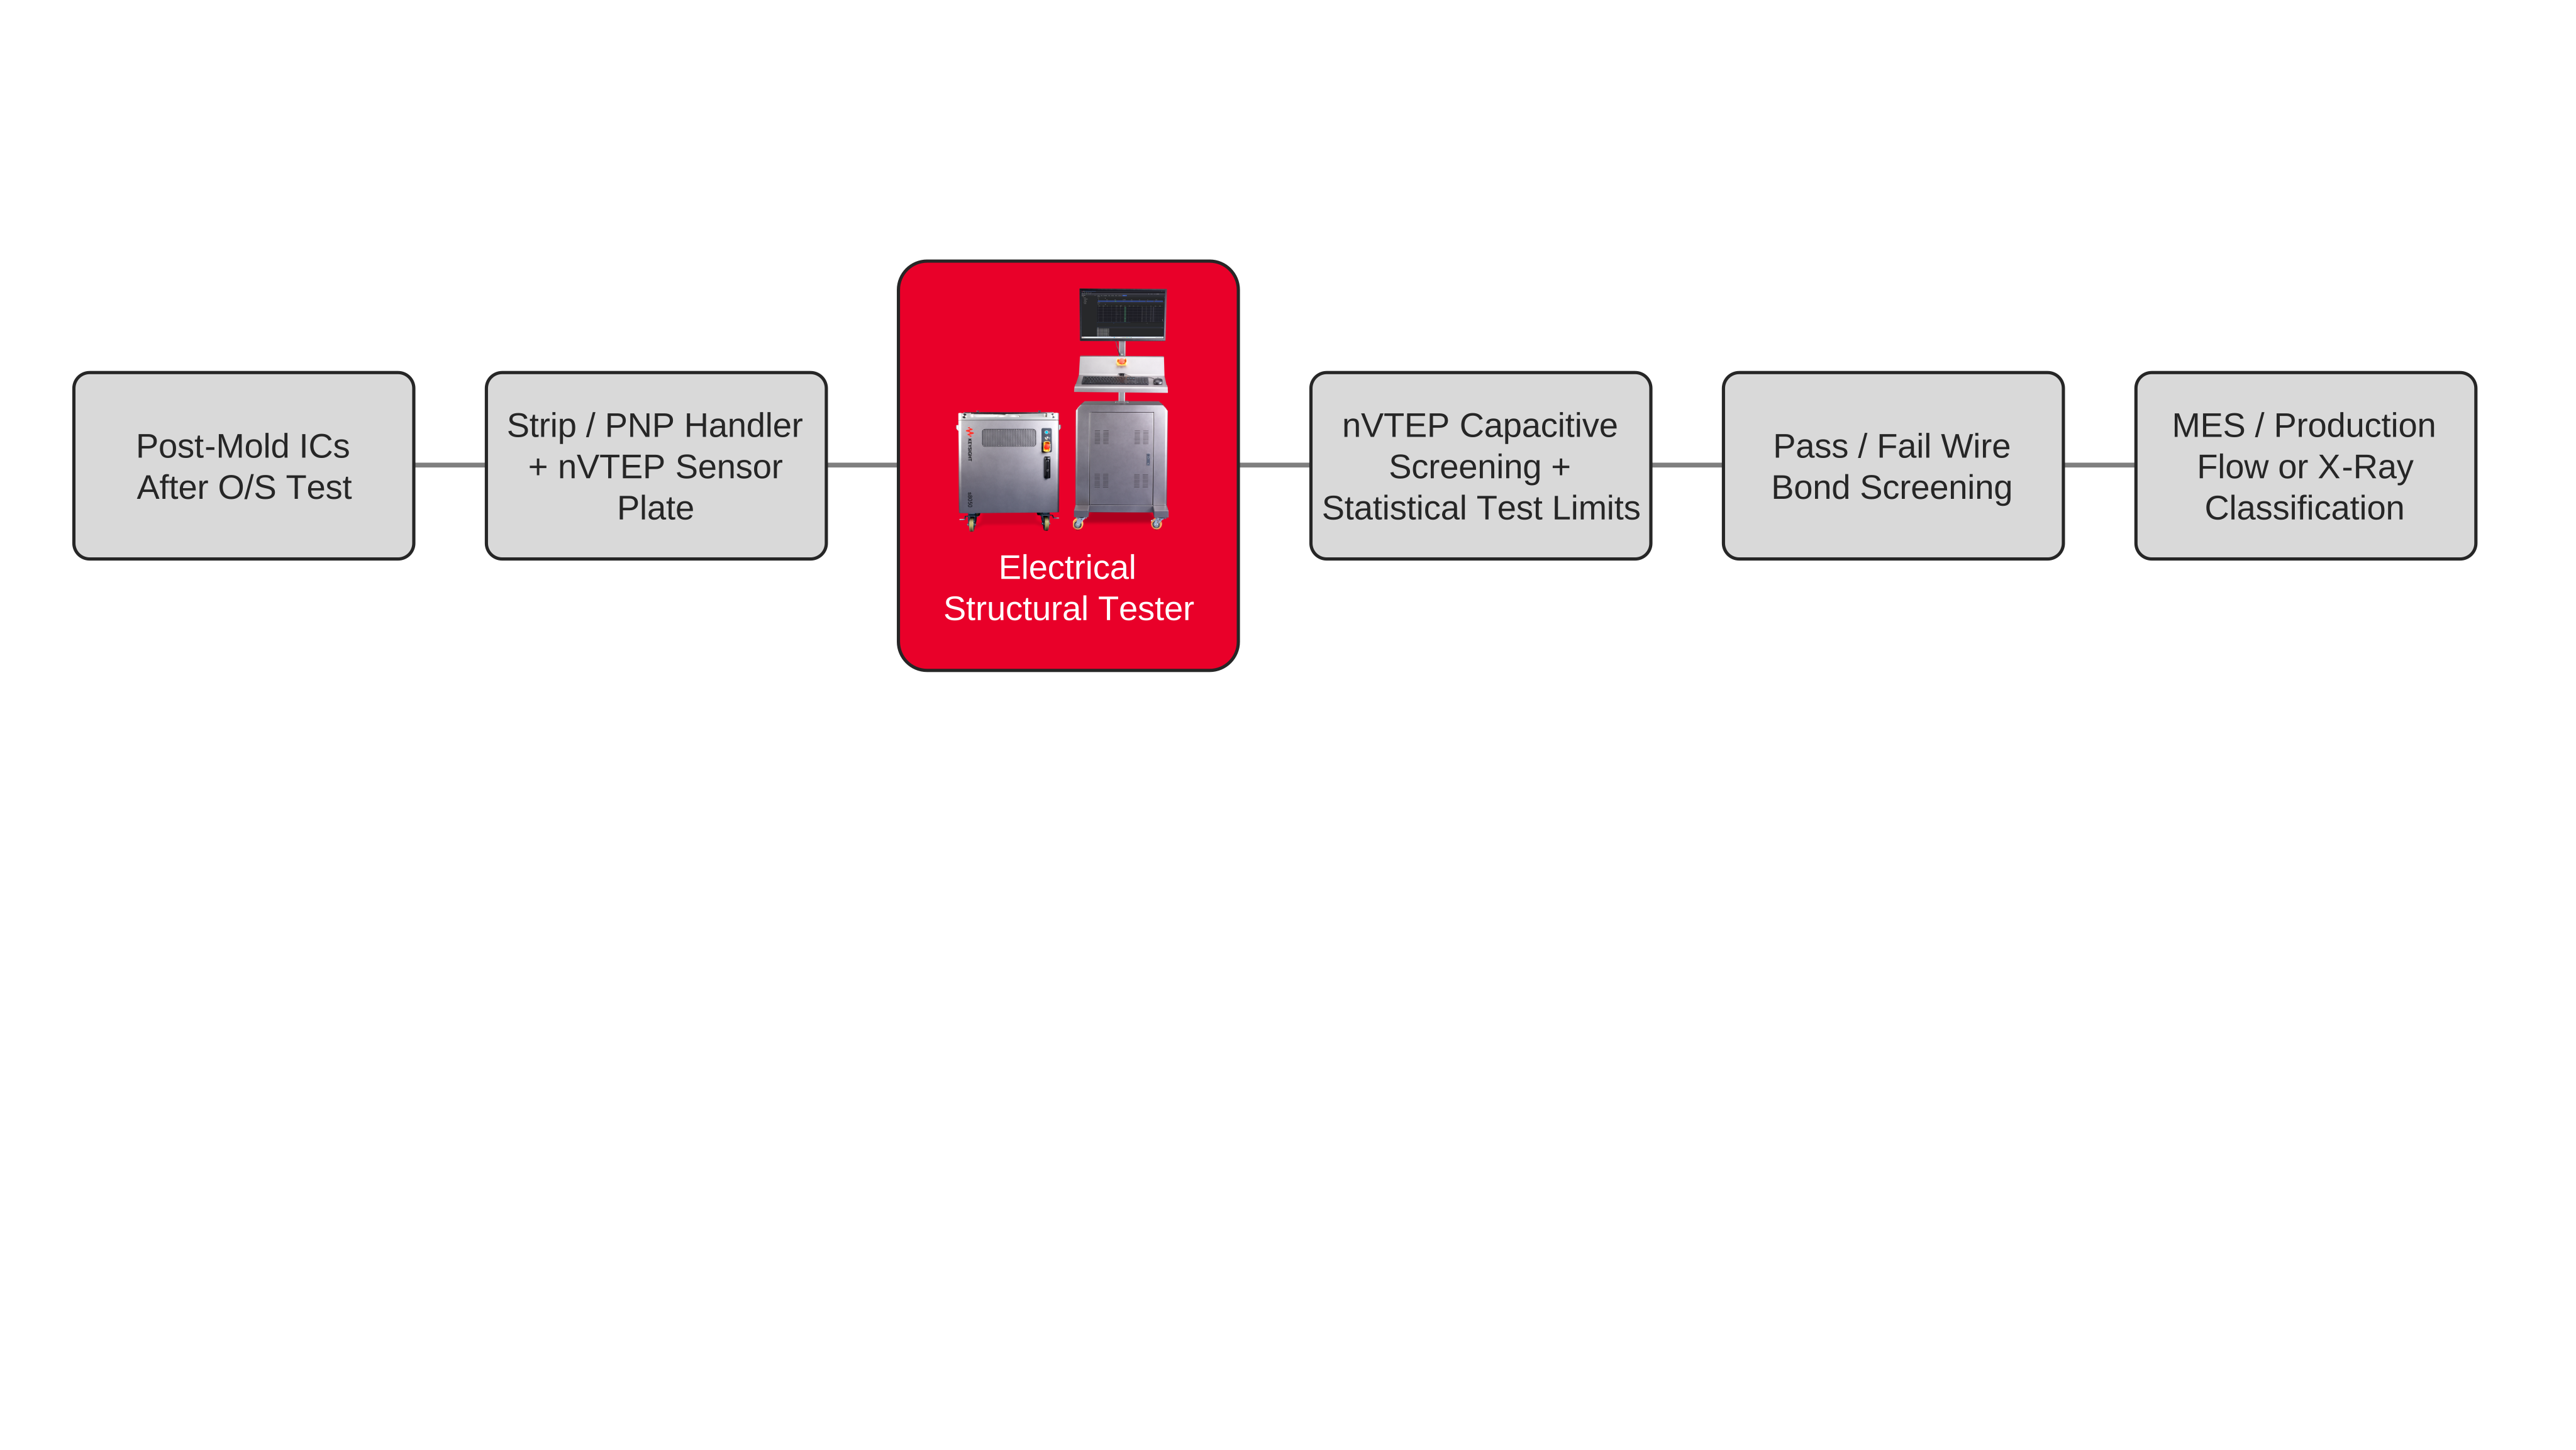
Comment réaliser un criblage structurel complet des circuits intégrés en ligne
Réaliser un contrôle structurel complet en ligne des circuits intégrés automobiles à l'aide de tests structurels électriques capacitifs.
En savoir plus